- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Fabryka w Chinach Odlewanie form powłokowych
Odlew z formy muszliingto proces odlewania metalu podobny do odlewania w piasku, w którym stopiony metal jest wlewany do jednorazowej formy. Jednak w przypadku odlewania do formy skorupowej forma jest cienkościenną skorupą utworzoną przez nałożenie mieszanki piasku i żywicy wokół wzoru. Wzór, metalowy element w kształcie pożądanej części, jest ponownie wykorzystywany do formowania wielu form skorupowych. Wzór wielokrotnego użytku pozwala na wyższe tempo produkcji, podczas gdy jednorazowe formy umożliwiają odlewanie skomplikowanych geometrii. Odlewanie form skorupowych wymaga użycia wzoru metalowego, pieca, mieszanki piasku i żywicy, skrzyni zrzutowej i stopionego metalu.
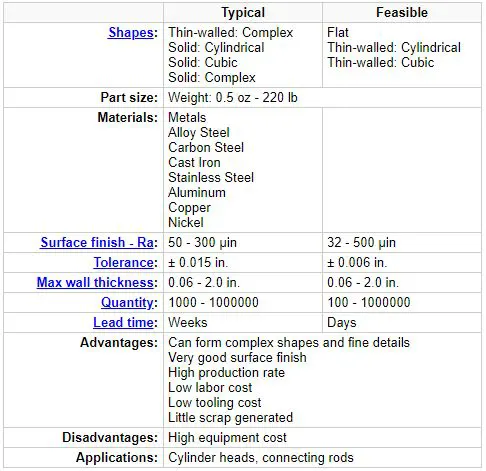
Odlewanie form skorupowychpozwala na stosowanie zarówno metali żelaznych, jak i nieżelaznych, najczęściej przy użyciu żeliwa, stali węglowej, stali stopowej, stali nierdzewnej, stopów aluminium i stopów miedzi. Typowe części mają małe lub średnie rozmiary i wymagają dużej dokładności, takie jak obudowy przekładni, głowice cylindrów, korbowody i ramiona dźwigni.
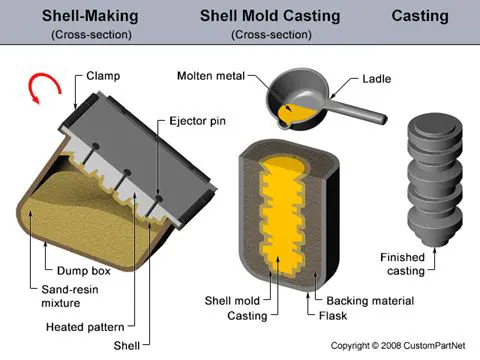
Theodlewanie w formie muszliproces składa się z następujących kroków:
1. Tworzenie wzoru — tworzony jest dwuczęściowy metalowy wzór w kształcie żądanej części, zwykle z żelaza lub stali. Czasami używane są inne materiały, takie jak aluminium do produkcji małoseryjnej lub grafit do odlewania materiałów reaktywnych.
2. Tworzenie formy - Najpierw każda połówka wzoru jest podgrzewana do 175-370 °C (350-700°F) i pokryta smarem ułatwiającym usunięcie. Następnie rozgrzany wzór jest mocowany do skrzyni zrzutowej, która zawiera mieszankę piasku i spoiwa żywicznego. Skrzynia zrzutowa jest odwrócona, co pozwala tej mieszaninie piasku i żywicy pokryć wzór. Podgrzany wzór częściowo utwardza mieszaninę, która teraz tworzy otoczkę wokół wzoru. Każda połówka wzoru i otaczająca ją skorupa jest utwardzana do końca w piecu, a następnie skorupa jest wyrzucana z wzoru.
3. Montaż formy - Dwie połówki skorupy są połączone i bezpiecznie zaciśnięte, aby utworzyć kompletną formę skorupy. Jeśli potrzebne są jakiekolwiek rdzenie, są one wkładane przed zamknięciem formy. Forma skorupowa jest następnie umieszczana w kolbie i podparta materiałem podkładowym.
4. Nalewanie - forma jest bezpiecznie zaciśnięta razem, podczas gdy stopiony metal jest wlewany z kadzi do systemu bramkowania i wypełnia wnękę formy.
5. Chłodzenie - Po napełnieniu formy stopiony metal może ostygnąć i zestalić się w kształt ostatecznego odlewu.
6. Usuwanie odlewów - Po ostygnięciu stopionego metalu forma może zostać zerwana, a odlew usunięty. Procesy przycinania i czyszczenia są wymagane w celu usunięcia nadmiaru metalu z systemu podawania i wszelkiego piasku z formy.
Odlewanie form skorupowychpozwala na stosowanie zarówno metali żelaznych, jak i nieżelaznych, najczęściej przy użyciu żeliwa, stali węglowej, stali stopowej, stali nierdzewnej, stopów aluminium i stopów miedzi. Typowe części mają małe lub średnie rozmiary i wymagają dużej dokładności, takie jak obudowy przekładni, głowice cylindrów, korbowody i ramiona dźwigni.
Theodlewanie w formie muszliproces składa się z następujących kroków:
1. Tworzenie wzoru — tworzony jest dwuczęściowy metalowy wzór w kształcie żądanej części, zwykle z żelaza lub stali. Czasami używane są inne materiały, takie jak aluminium do produkcji małoseryjnej lub grafit do odlewania materiałów reaktywnych.
2. Tworzenie formy - Najpierw każda połówka wzoru jest podgrzewana do 175-370 °C (350-700°F) i pokryta smarem ułatwiającym usunięcie. Następnie rozgrzany wzór jest mocowany do skrzyni zrzutowej, która zawiera mieszankę piasku i spoiwa żywicznego. Skrzynia zrzutowa jest odwrócona, co pozwala tej mieszaninie piasku i żywicy pokryć wzór. Podgrzany wzór częściowo utwardza mieszaninę, która teraz tworzy otoczkę wokół wzoru. Każda połówka wzoru i otaczająca ją skorupa jest utwardzana do końca w piecu, a następnie skorupa jest wyrzucana z wzoru.
3. Montaż formy - Dwie połówki skorupy są połączone i bezpiecznie zaciśnięte, aby utworzyć kompletną formę skorupy. Jeśli potrzebne są jakiekolwiek rdzenie, są one wkładane przed zamknięciem formy. Forma skorupowa jest następnie umieszczana w kolbie i podparta materiałem podkładowym.
4. Nalewanie - forma jest bezpiecznie zaciśnięta razem, podczas gdy stopiony metal jest wlewany z kadzi do systemu bramkowania i wypełnia wnękę formy.
5. Chłodzenie - Po napełnieniu formy stopiony metal może ostygnąć i zestalić się w kształt ostatecznego odlewu.
6. Usuwanie odlewów - Po ostygnięciu stopionego metalu forma może zostać zerwana, a odlew usunięty. Procesy przycinania i czyszczenia są wymagane w celu usunięcia nadmiaru metalu z systemu podawania i wszelkiego piasku z formy.
Produkty
- Odlew ze stali węglowej
- Odlew ze stali stopowej
- Odlew ze stali nierdzewnej
- Odlew z żeliwa sferoidalnego
- Odlew z żeliwa szarego
- Odlew z żeliwa o wysokiej zawartości chromu
- Odlewanie inwestycyjne z krzemionki Sol
- Utracone odlewanie pianki
- Odlewanie form powłokowych
- Odlewanie szkła wodnego
- Odlewanie kompozytowe metodą traconego wosku
- Żeliwo sferoidalne odporne na Ni


- View as

Odlewanie form skorupowych dla wlotowych wahaczy
Odlewanie do form skorupowych to metoda odlewania do produkcji odlewów z cienką formą skorupową, która jest również idealna do produkcji średnio- i wielkoseryjnej. Podobnie jak w przypadku odlewania w piasku, w tym roztopionym metalu wlewa się dozowaną formę. Odlewanie powłoki zostało wynalezione przez niemieckiego J. Cronina w 1943 roku. Po raz pierwszy zastosowano go w Niemczech w 1944 roku, a po 1947 roku zaczęto go stosować w innych krajach. Obecnie nasza firma Ningbo Zhiye Mechanical Components jest szeroko stosowana w tym odlewaniu form Shell dla Rockers wlotowych .
Czytaj więcejWyślij zapytanie
Odlew muszli do ramienia zaworu Rock
Formowanie skorupowe, znane również jako odlewanie w formach skorupowych, to jednorazowy proces odlewania w formie, w którym do formowania formy wykorzystuje się piasek pokryty żywicą. Ningbo Zhiye Mechanical Components Co., ltd. W porównaniu do odlewania piaskowego proces ten charakteryzuje się lepszą dokładnością wymiarową, wyższą wydajnością i niższymi wymaganiami dotyczącymi pracy. Stosuje się go do małych i średnich części, które wymagają wysokiej precyzji. Odlewanie form skorupowych do ramienia skalnego zaworu to proces odlewania metalu podobny do odlewania w piasku, w którym stopiony metal jest wlewany do jednorazowej formy. Jednak w przypadku odlewania do formy skorupowej forma jest cienkościenną skorupą utworzoną przez nałożenie mieszanki piasku i żywicy wokół wzoru. Wzór, metalowy element w kształcie pożądanej części, jest ponownie wykorzystywany do formowania wielu form skorupowych. Wzór wielokrotnego użytku pozwala na wyższe tempo produkcji, podczas gdy jednorazowe formy umożliwiają odlewanie skomplikowanych geometrii. Odlewanie do formy skorupowej wymaga użycia wzoru metalowego, pieca, mieszanki piasku i żywicy, skrzyni zrzutowej i stopionego metalu. Materiał: GH65-48-05 Technika: Odlewanie formy skorupowej z wstępnie pokrytą żywicą fenolowo-formaldehydową SandGross Waga: 1,6 KGObszar zastosowania: Samochód Nazwa produktu: Valve Rock Arm Anti-Rust: z wodą antykorozyjną Obróbka cieplna: to ogień
Czytaj więcejWyślij zapytanie
Odlewanie form powłokowych dla części do inżynierii mechanicznej
Gorący sprzedawanie Niska cena odlewania form skorupowych do części inżynierii mechanicznej. Zhiye jest producentem i dostawcą części do inżynierii mechanicznej w Chinach. przez jakiś inny materiał. Wewnętrzna powierzchnia formy skorupowej jest bardzo gładka i sztywna. Pozwala to na łatwy przepływ ciekłego metalu przez gniazdo formy podczas odlewania odlewu, dając odlewom bardzo dobre wykończenie powierzchni. Odlewanie w formach skorupowych umożliwia firmie Ningbo Zhiye wytwarzanie skomplikowanych części o cienkich przekrojach i mniejszych występach niż odlewanie w formach z piasków zielonych. Produkcja w procesie formowania skorupowego zapewnia również wysoką dokładność wymiarową. Możliwe są tolerancje 0,010 cala (0,25 mm). Dalsza obróbka jest zwykle niepotrzebna podczas odlewania w tym procesie. Odlewanie do formy skorupowej jest szczególnie odpowiednie dla odlewów stalowych o wadze poniżej 20 funtów; jednak prawie każdy metal, który można odlewać w piasku, można odlewać w procesie formowania skorupowego. Również znacznie większe części zostały wyprodukowane z formowaniem skorupowym. Typowe części wytwarzane w przemyśle przy użyciu procesu odlewania w formach skorupowych obejmują głowice cylindrów, koła zębate, tuleje, korbowody, wałki rozrządu i korpusy zaworów.
Czytaj więcejWyślij zapytanie
Odlew odlewniczy dla korbowodu
Gorąca sprzedaż Chiny Shell odlewania form dla producentów i dostawców korbowodów. Zhiye jest producentem i dostawcą korbowodów do odlewania powłok w Chinach. Proces formowania skorupy oferuje lepsze wykończenie powierzchni, lepsze tolerancje wymiarowe i wyższą przepustowość dzięki skróconym czasom cyklu. Podgrzewany wzór metalu (200 stopni C / 392 stopni F) pokryty jest mieszanką piasku i tworzywa termoutwardzalnego. Powoduje to przyleganie do wzoru warstwy około 3,5 mm (0,125 cala) mieszanki piasku/plastiku. Ta powłoka jest usuwana z wzoru, aby utworzyć „formę skorupową”. Dwie połówki formy skorupowej są ze sobą połączone, a metal jest wlewany do skorupy, aby utworzyć część. Gdy metal stężeje, skorupa zostaje zerwana. Proces ten może wytworzyć złożone części o dobrym wykończeniu powierzchni od 1,25 mm do 3,75 mm rms i tolerancji wymiarowej 0,5%. Limity wielkości od 30 g do 12 kg (1 uncja do 25 funtów). Minimalne grubości mogą wynosić od 1,5 mm (0,062 cala) do 6,25 mm (0,25 cala), w zależności od materiału. Dobre wykończenie powierzchni i dobra tolerancja wymiarów zmniejszają potrzebę obróbki. Wymagana jest dość duża inwestycja kapitałowa, ale można osiągnąć wysokie tempo produkcji. Cały proces jest dość opłacalny ze względu na mniejsze koszty obróbki i czyszczenia. Materiały, które można stosować w tym procesie, to żeliwo oraz stopy aluminium i miedzi. Typowymi częściami wykonanymi w tym procesie są korbowody, obudowy przekładni, ramiona dźwigni itp.
Czytaj więcejWyślij zapytanie
Kup Odlewanie form powłokowych z naszej fabryki – Zhiye. Jako jeden z Odlewanie form powłokowych chińskich producentów i dostawców możemy zapewnić klientom zindywidualizowaną obsługę. Możesz mieć pewność, że nasze fabryczne produkty hurtowe są najnowsze, dostępne w magazynie i mają niższą cenę niż rówieśnicy, z przyjemnością udzielimy Ci oferty rabatowej.